
プレス加工とは?種類やメリット、依頼先の選び方までわかりやすく解説
プレス加工は、自動車部品から家電製品、日用品に至るまで、私たちの身の回りにある多くの製品を形作るために不可欠な製造技術です。特に、同じ形状の部品を短時間で、かつ高いコスト効率で大量に生産できる点が大きな特徴です。
本記事は、製造業のご担当者様で、プレス加工に関する基本的な情報を収集されている方や、知識を深めたいと考えている方に向けた内容です。プレス加工の基礎から、その種類、メリット・デメリット、主な用途、そして信頼できる依頼先を選定する際のポイントについて詳しく解説します。

プレス加工の基礎知識
まず、プレス加工がどのような技術であるか、その基本的な概念と他の加工方法との違いについて見ていきましょう。
プレス加工とは
プレス加工とは、金属や樹脂などの板状の材料(被加工材)を、「金型(かながた)」と呼ばれる専用の工具を用いて、プレス機械で強い圧力をかけることにより、金型の形状通りに変形させる加工方法です。
この加工には、主に3つの要素が関わります。
-
被加工材: 加工される金属板などの材料です。
-
プレス機械: 材料に圧力を加えるための機械です。
-
金型: 製品の形状を写し取るための、硬い金属で作られた工具です。一般的に、上型(パンチ)と下型(ダイ)で一対となっており、その間に材料を挟み込んで成形します。
最も身近な例としては、オフィスで使う穴あけパンチが挙げられます。紙(被加工材)をパンチ(プレス機械と金型の役割)にセットし、力を加えることで穴(製品)を開けるこの動作は、プレス加工の基本原理の一つである「せん断加工」そのものです。
塑性加工の一種
プレス加工は、より大きな分類では「塑性加工(そせいかこう)」の一種です 5。塑性加工とは、材料に大きな力を加えて、材料が破壊されることなく永久的に形を変える(元に戻らなくなる)性質を利用した加工方法の総称です。
塑性加工の大きな利点の一つに、材料内部の金属組織の流れである「ファイバーフロー(鍛流線)」が切断されずに維持される点が挙げられます。
材料を削り取って形を作る切削加工では、このファイバーフローが途中で断ち切られてしまいます。一方、プレス加工のように材料を押し潰したり曲げたりして成形する方法では、ファイバーフローが製品の輪郭に沿って連続的に保たれます。これにより、部品の強度が高まり、軽量でありながらも優れた耐久性を持つ製品の製造が可能になります。自動車の骨格部品などが軽量かつ高強度である理由の一つは、この塑性加工の特性を活かしているためです。
他の金属加工との違い
製品を製造する際には、その特性や生産量、コストに応じて最適な加工方法を選ぶことが重要です。プレス加工が他の主要な金属加工方法とどのように異なるのかを理解することは、適切な工法選定の第一歩となります。
|
加工方法 |
主な特徴 |
得意な生産量 |
初期費用 |
材料の厚み |
形状自由度 |
|---|---|---|---|---|---|
|
プレス加工 |
専用金型で高速加工。品質が安定。 |
中〜大量 |
高い |
主に薄板 |
金型に依存 |
|
板金加工 |
汎用金型を使用。多品種少量生産向け。 |
少量 |
低い |
薄板〜中板 |
比較的高い |
|
切削加工 |
材料を削り出す。高精度で複雑形状が可能。 |
少量〜中量 |
低い |
制限なし |
非常に高い |
|
鍛造 |
材料を叩いて成形。強度が高い。 |
中〜大量 |
高い |
主に厚板 |
比較的低い |
|
鋳造 |
溶融金属を型に流す。複雑形状の一体成形。 |
中〜大量 |
高い |
厚肉 |
非常に高い |
上記のように、プレス加工は特に「中量から大量生産」において、その真価を発揮します。試作品や少量生産の場合は、金型が不要な板金加工や切削加工が適している一方で、数千、数万個単位の生産が見込まれる場合には、プレス加工が最もコスト効率の良い選択肢となります。
プレス加工のメリットとデメリット
他の加工方法と同様に、プレス加工にも得意なことと不得意なことがあります。導入を検討する際には、これらの両側面を正しく理解しておくことが不可欠です。
プレス加工の主なメリット
プレス加工が多くの産業で採用されている理由は、その優れた利点にあります。
|
メリット |
詳細 |
|---|---|
|
高い生産性 |
一度金型をプレス機にセットすれば、1ストロークで1つの製品が完成するため、加工時間が非常に短いです。製品によっては1分間に数十個から数千個の生産も可能です。 |
|
安定した品質 |
製品の寸法精度は金型の精度に依存するため、作業者の熟練度に関わらず、均一で安定した品質の製品を大量に生産できます。 |
|
コスト効率 |
生産スピードが速く、自動化も容易なため、大量生産を行う場合には1個あたりの製品単価を大幅に引き下げることができます。 |
|
高い強度 |
前述の通り、塑性加工によって材料内部のファイバーフローが維持されるため、切削加工品に比べて軽量かつ高強度な部品を製造できます。 |
|
材料ロスの少なさ |
材料を削り取るのではなく、変形させて成形するため、切削加工と比較して材料の歩留まりが良いです。発生したスクラップ(材料の余り)も再利用しやすく、環境負荷が低い加工方法と言えます。 |
プレス加工の注意点・デメリット
多くのメリットがある一方で、プレス加工にはいくつかの注意すべき点も存在します。
-
初期費用が高い: 製品ごとに専用の金型を設計・製作する必要があり、これには高額な費用がかかります。金型の構造や精度によっては、数百万円から数千万円に及ぶこともあります。
-
小ロット生産に不向き: 高額な金型費用を回収するためには、一定以上の生産量が必要です。そのため、試作品や数十個程度の小ロット生産では、製品1個あたりのコストが非常に高くなってしまいます。
-
設計変更への柔軟性が低い: 一度金型を製作してしまうと、後から製品の形状を変更することは困難です。わずかな変更であっても、金型の修正や再製作が必要となり、追加のコストと時間が発生します。
-
リードタイムが長い: 依頼から量産開始までの期間が比較的長くなります。特に、金型の設計と製作には、製品の複雑さに応じて通常1ヶ月から3ヶ月以上の時間が必要です。
-
加工形状の制限: アンダーカット(金型が抜けないような内側の凹凸)がある形状や、極端に複雑な三次元形状の加工は困難です。また、主に薄い板材の加工を得意としており、厚すぎる材料の加工には限界があります。
これらのメリットとデメリットは、プレス加工の導入が「経済的な判断」であることを示唆しています。高い初期投資(金型費用)を、大量生産による低い製品単価で回収できる「採算分岐点」を超える生産量が見込めるかどうかが、プレス加工を選択する上での最も重要な判断基準となります。
需要が安定している成熟した製品には最適ですが、開発段階の製品や需要が不透明な製品には、他の加工方法が適している場合が多いです。
プレス加工の主な種類
プレス加工と一言で言っても、その目的や生産方法に応じて様々な種類に分類されます。ここでは、「加工方法」「加工温度」「使用する金型」という3つの視点から分類を見ていきます。
加工方法による分類
プレス加工は、材料にどのような変化を与えるかによって、主に4つの基本加工に分けられます。
-
せん断加工: 材料に上下から強い力を加え、切断・分離させる加工です。「打ち抜き(穴あけ)」や「外形抜き(ブランキング)」、製品の縁を整える「トリミング」などが含まれます。
-
曲げ加工: 材料を金型で挟み込み、V字やL字、U字などに折り曲げる加工です。製品に立体的な形状を与えるための基本的な加工方法です。
-
絞り加工: 一枚の平らな金属板から、継ぎ目のない筒状や箱状の容器を作る加工です。アルミ缶やキッチンのシンクなどが代表例です。加工の難易度が高く、加工中に「しわ」や「割れ」といった不良が発生しやすいため、高度な技術が求められます。
-
成形加工: 材料を伸ばしたり圧縮したりして、特定の形状を作り出す加工の総称です。板材の強度を上げるためのリブ(突起)や、デザイン性を高めるためのエンボス(凹凸)加工などがこれにあたります。
加工温度による分類
材料を加工する際の温度によっても、プレス加工は分類されます。温度は、製品の精度や加工のしやすさに大きく影響します。
-
冷間加工: 材料を加熱せず、常温のまま加工する方法です。熱による材料の膨張や収縮がないため、寸法精度が高く、表面が滑らかに仕上がるというメリットがあります。一方で、材料が硬いため加工には大きな力が必要です。
-
熱間加工: 材料を再結晶温度以上に加熱し、柔らかくした状態で加工する方法です。小さな力で大きな変形が可能となり、複雑な形状や大型の部品の加工に適しています。しかし、冷却時に材料が収縮するため寸法精度は低くなり、表面に酸化膜(スケール)ができてしまいます。
-
温間加工: 冷間と熱間の中間の温度域で加工する方法です。冷間加工の精度と、熱間加工の加工しやすさの両方の利点をバランス良く得ようとする場合に用いられます。
使用する金型による分類
生産量や製品の複雑性に応じて、使用される金型の種類も異なります。金型の選択は、生産体制全体を決定づける重要な要素です。
-
単発型: 1回のプレスで「曲げだけ」「穴あけだけ」のように、1つの工程のみを行う金型です。構造がシンプルなため金型コストは安いですが、複数の工程が必要な場合は、その都度、人が材料をセットし直したり、別のプレス機に移したりする必要があります。試作品や少量生産、大型部品の加工に向いています 1。
-
順送型(プログレッシブ型): 1つの金型の中に複数の工程(ステージ)が直線的に配置されており、コイル状の材料が自動で送られながら、連続的に加工が進んでいく方式です。非常に高い生産性を誇り、小物部品の大量生産に最適です。ただし、金型の構造が複雑で大型になるため、初期費用は非常に高額になります。
-
トランスファー型: 複数の単発型を1台の大型プレス機内に並べ、各工程で独立した材料をロボットアームのような搬送装置(トランスファー)で次の工程へ自動で移動させていく方式です。順送型では難しい深絞り加工や、材料の歩留まりを重視する場合に適しています。生産性は高いですが、専用の大型プレス機と搬送装置が必要となり、設備投資が大きくなります。
これらの金型選択は、単なる工具選びではありません。単発型を選ぶことは低コスト・柔軟性を重視した少量生産体制を、順送型を選ぶことは自動化による効率を最優先した大量生産体制を意味します。つまり、金型の種類を選ぶことは、その製品に対する生産戦略そのものを決定することに他なりません。
プレス加工で使われる機械と材料
プレス加工の品質や効率は、使用する機械と材料の特性に大きく左右されます。ここでは、代表的なプレス機械と、加工でよく使われる材料について解説します。
主なプレス機械の種類
プレス機械は、圧力を生み出す駆動方式によって、主に3つのタイプに分けられます。
|
種類 |
駆動源 |
メリット |
デメリット |
主な用途 |
|---|---|---|---|---|
|
機械プレス |
モーターとフライホイール |
高速、高い生産性、保守が比較的容易 |
加圧力・速度の調整が困難、過負荷のリスク |
大量生産 |
|
液圧プレス |
油圧・水圧 |
加圧力・速度の調整が容易、長いストロークが可能、過負荷がない |
速度が遅い、保守に手間がかかる |
深絞り、試作、厚板加工 |
|
サーボプレス |
サーボモーター |
動作(モーション)を自由に制御可能、高精度、省エネ、低騒音 |
設備コストが高い、制御が複雑 |
高精度成形、難加工材 |
最も一般的なのは機械プレスで、その生産性の高さから多くの量産工場で採用されています。一方、液圧プレスは加工速度では劣りますが、加圧力の精密な制御が可能なため、難しい絞り加工などで活躍します。近年では、サーボモーターの動きを精密に制御することで、機械プレスと液圧プレスの長所を両立したサーボプレスが、高付加価値製品の加工で注目を集めています。
主な加工材料と注意点
プレス加工では様々な金属材料が使用されますが、それぞれに特有の性質があり、加工時には注意が必要です。
|
材料 |
主な特徴 |
プレス加工時の注意点 |
|---|---|---|
|
鋼板 (SPCC, SPHC) |
安価で加工性が良い。最も一般的。 |
表面処理(酸洗)が必要な場合がある。防錆管理が重要。 |
|
ステンレス鋼 (SUS304, SUS430) |
耐食性が高いが、硬く加工しにくい。 |
加工硬化が著しい。スプリングバックが大きい。熱伝導率が低く、金型への負荷と摩耗が大きい。 |
|
アルミニウム |
軽量で柔らかく加工しやすい。耐食性・熱伝導性が高い。 |
柔らかいため傷がつきやすい。金型への凝着(かじり)が起きやすい。熱膨張による寸法変化に注意。 |
|
銅 |
導電性・熱伝導性が非常に高い。柔らかく展延性に優れる。 |
柔らかすぎるため変形しやすい。バリが出やすい。変色しやすいため、加工後の管理が重要。 |
例えば、ステンレスは加工中に硬くなる「加工硬化」という現象が起きやすく、また曲げた後に少し元に戻ろうとする「スプリングバック」が大きいため、これらを見越した金型設計や加工条件の設定が不可欠です 。材料の特性を深く理解し、それに応じた対策を講じることが、高品質なプレス製品を生み出す鍵となります。
プレス加工の主な用途例
プレス加工技術は、幅広い産業分野で活用され、私たちの生活を支える様々な製品を生み出しています。
自動車・輸送機器
自動車産業はプレス加工技術の最大の活用分野であり、自動車を構成する部品の約8割がプレス加工で作られていると言われています。ボディパネル、ドア、ボンネット、フレームといった大型の部品から、エンジンやシャシーを構成する無数の精密部品まで、プレス加工なしに現代の自動車は成り立ちません。
家電・電子機器
冷蔵庫の扉や洗濯機の筐体、エアコンの外装パネルなど、大型家電の多くにプレス加工が用いられています 。また、パソコンやスマートフォンの金属製筐体や、内部の微細なコネクタ、半導体のリードフレームといった高精度が求められる電子部品の製造にも、プレス加工は欠かせない技術です 23。
建築・日用品
建築分野では、建物の屋根材や窓枠、構造を補強する金具などにプレス部品が使われています。日常生活に目を向けると、キッチンのステンレスシンクや鍋、スプーンやフォークといった食器類、さらには飲料用のアルミ缶や硬貨もプレス加工によって作られています。
プレス加工の依頼先を選定するポイント
プレス加工の品質は、依頼する企業の技術力や管理体制に大きく依存します。良いパートナー企業を選定するために、以下のポイントを確認しましょう。
技術力と品質管理体制の確認
-
実績: 自社が依頼したい製品と類似した材質、板厚、形状の加工実績が豊富かを確認します。過去の実績は、その企業が持つノウハウの証明となります。
-
技術者のスキル: 図面通りに作るだけでなく、より安く、より高品質に作るためのVA/VE提案(価値分析・価値工学)をしてくれる技術者がいるかどうかも重要です。コストダウンや品質向上につながる提案力は、優れたパートナーの証です。
-
品質管理: どのような検査体制を敷いているか、三次元測定器などの高度な検査設備を保有しているか、またISO 9001などの品質マネジメントシステムの認証を取得しているかなどを確認しましょう 。
設備と対応可能な加工範囲
-
保有設備: 製品に必要な加圧能力(トン数)を持つプレス機や、希望する加工方式(順送、トランスファーなど)に対応できる設備があるかを確認します。
-
得意分野: 企業ごとに、深絞りが得意、精密せん断が得意、小物部品の大量生産が得意など、強みは異なります。自社のプロジェクト内容と、依頼先企業の得意分野が合致しているかを見極めることが成功の鍵です。
-
対応範囲: 金型の設計・製作から、量産、メッキや塗装などの表面処理、組立までを一貫して対応できるか(ワンストップ対応)も重要なポイントです。一貫対応可能な企業に依頼することで、管理工数を削減し、責任の所在も明確になります。
コストと納期、提案力
-
見積もり: 必ず複数の企業から見積もりを取り、価格を比較検討します。その際、金型費用と製品単価の内訳が明確に示されているかを確認しましょう。
-
納期: 金型製作と量産のリードタイムを確認し、自社の生産計画に合致するかを検証します。急な増産や仕様変更への対応力も確認しておくと安心です。
-
提案力: 最良のパートナーは、単なる「加工屋」ではなく、共に製品を良くしていく「開発パートナー」としての側面を持ちます。コストや品質、納期に関する積極的な改善提案をしてくれる企業は、長期的に見て大きな価値をもたらします。
サプライヤーの選定は、単なる価格比較ではなく、事業リスクを管理する行為でもあります。安価であっても品質管理が不十分な企業を選べば、後の工程での手戻りや市場での製品不具合など、より大きなコストにつながる可能性があります。技術力、品質、納期、そしてコミュニケーション能力を総合的に評価し、長期的な視点で信頼関係を築けるパートナーを選ぶことが極めて重要です。
プレス加工を委託する際の一般的な流れ
実際にプレス加工を外部の企業に委託する場合、一般的には以下のようなステップで進行します。
-
問い合わせ・図面送付: 加工を検討している企業のウェブサイトなどから問い合わせを行い、製品の図面(2D/3D)、材質、必要数量、希望納期などの詳細情報を伝えます。
-
見積もり・打ち合わせ: 提出された情報をもとに、加工会社が見積もりを作成します。その後、技術的な課題やコストダウンの可能性について、双方で詳細な打ち合わせを行います。
-
発注・金型設計製作: 見積もり内容に合意すれば、正式に発注となります。発注後、加工会社は製品の量産に向けた金型の詳細設計と製作に着手します。この工程が最も時間を要します。
-
試作品の提出・承認: 完成した金型を使って最初の試作品(トライ品)を製作し、発注元に提出します。発注元は、その試作品が図面通りの寸法や品質を満たしているかを厳密に検査し、承認します。問題があれば、金型の修正が行われます。
-
量産開始: 試作品が承認されると、いよいよ本格的な量産がスタートします。
-
検査・出荷: 量産された製品は、定められた品質基準に基づき検査が行われた後、梱包されて指定の納期通りに出荷されます。
オーティス株式会社のフィルム・テープ・金属箔 精密加工
卓越したプレス加工技術を駆使し、フィルム製品・テープ製品の難加工に対応
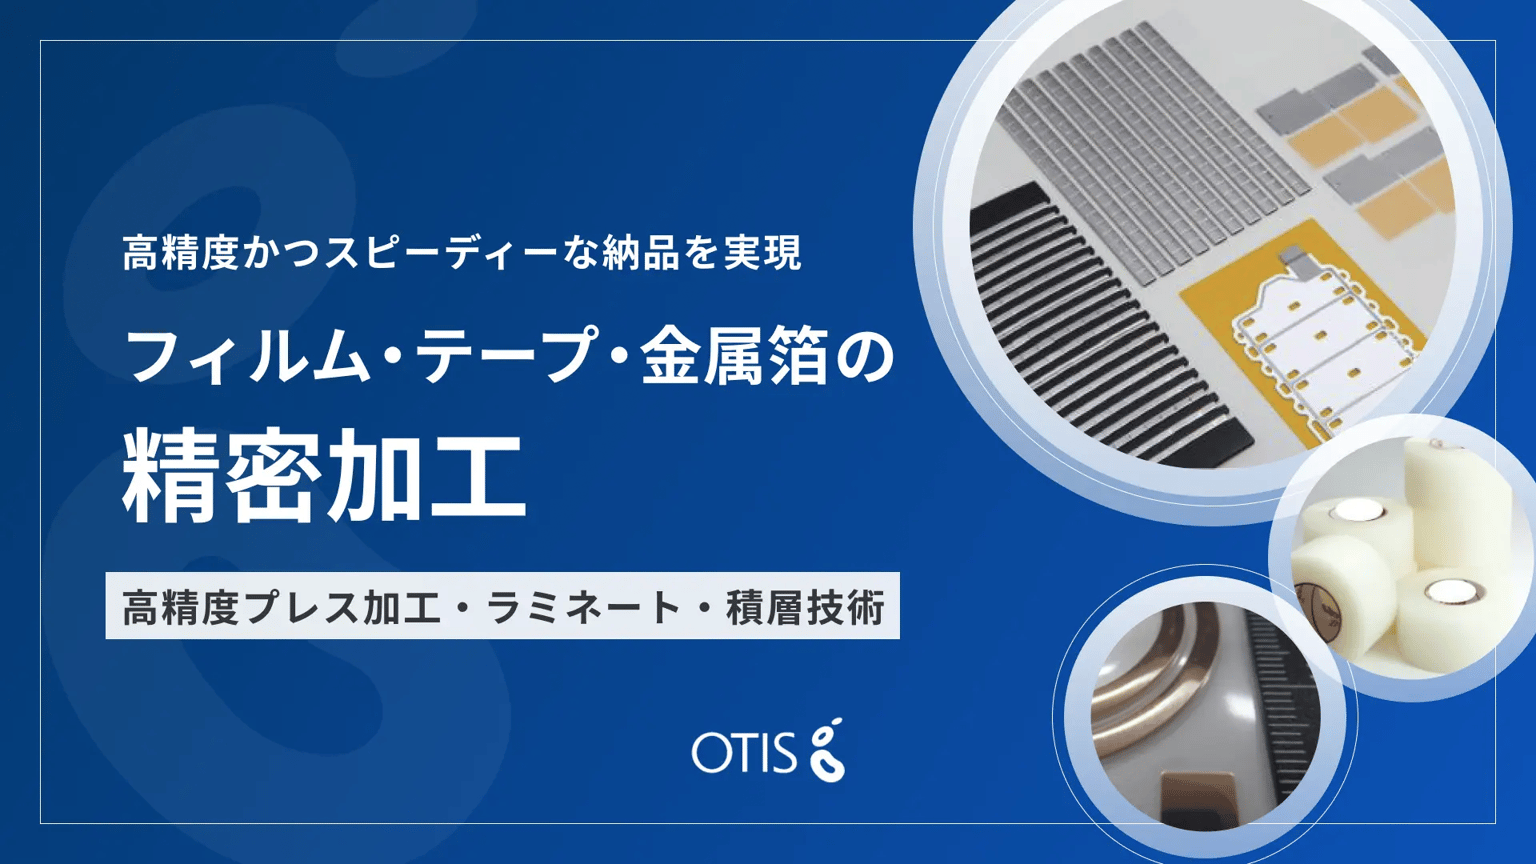
オーティス株式会社(以下、OTIS)は、フィルム・テープ・金属箔素材の高精度プレス加工・ラミネート・積層技術を強みとするメーカーです。スマートフォン・タブレット・カメラモジュール・センサー・自動車部品・医療用部品など、幅広い業界の高精度部材を供給しています。
±0.05mm以下の高精度加工と、迅速な対応、そして「できません」と言わない課題解決力により、お客様の技術的な課題を解決するパートナーとして、世界の産業進化に貢献します。